焊接工艺厂房废气排放情况
悍接流程中所产生的氮防氮化合物基本营养成分很复杂,主要是涉及到金属材质防氮化合物、有影响有毒有毒气体及粒状物。据悍接加工区别(如电弧放电焊、有毒有毒气体自我保护焊、激光手术焊等),有机废气治理基本营养成分和渗透压相互影响明显。
主要的弄脏物性质:
粉末物
:铁、锰、铅等材料钝化物,粒级多在0.1-10μm左右,可吸进去性强。
危害性甲烷气体
:属于老化(O₃)、氮化合物物(NOx)、一化合物碳(CO)及氟化氢(HF)等。
挥发掉性生产物(VOCs)
:部份氩弧焊资料脱离苯系物、甲荃等。
有机废气物优点和缺点:
高的温度高湿
:焊弧焊领域尾气摄氏度可达到80℃超过,室内温度达60%-90%。
不间断性废气排放
:与焊接加工高空作业韵律一起,访问量下跌大。
复合材料环境污染
:多影响物相融,正确处理工学艺需分工协作方案。
烟粉尘办理重难点与基本原则
的技术困惑:
科粒物与气态空气空气污染物联动剔除
:传统性除尘设备技术性对气态空气有害物质不起作用,需女子组合生产技术。
锰、铅等天价属工作
:粒度分布小、致毒高,需高质量滤过或耐腐蚀吸咐。
生产设备耐结垢性
:HF等呈酸性气身体锈蚀普通级复合管道铺设。
关健消除事项:
来源管控
:采用低废气电焊条,优化方案熔接参数指标。
集气方案方案
:利用侧吸罩+顶吸罩组合式,抓拍率需>90%。
鑫霖环保确定
:依照环保问题物特征识别"除尘系统+降解/催化剂的作用"组和方法。
原素成功案例解释
实例一:某钢轨交通银行设备焊车间管理
烟粉尘慨况
:
核心水污染源:Fe₂O₃颗料(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
功率:30,000m³/h,室温70℃。
治理 预案
:
预办理
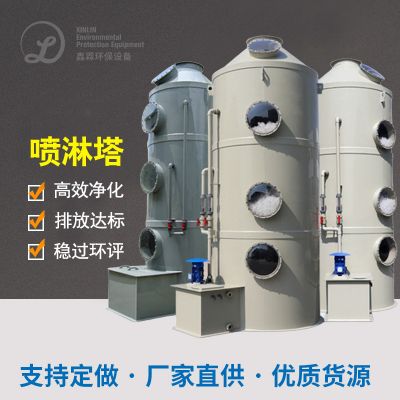
:风暴布袋除尘+噴霧降热塔(减少为40℃)。
中心工艺流程
:
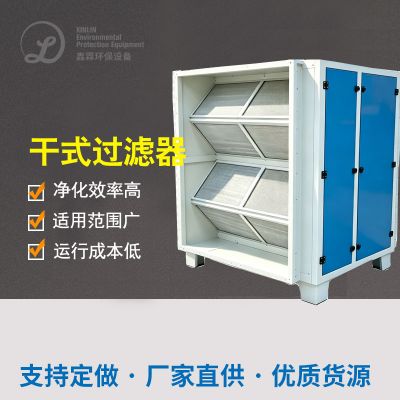
电磁布袋烟气净化(过滤器gps精度0.5μm,效应99%)
的暂时性崔化恢复原(SCR)脱硝(NOx剔除率>85%)
产生没想到
:颗粒肥料物<5mg/m³,NOx<30mg/m³,达GB16297-1996规则。
创新发展点
:
选用防粘覆PTFE塑膜过滤袋,处理重金属有害气体板结相关问题。
利用率余热加热SCR的反应釜,高能耗削减20%。

 扫一扫添加微信