激光焊接药厂车间气体概貌
电焊时中导致的有机的废气治理因素麻烦,主要是也包括焊接加工烟尘、不锈钢钝化物、有很大危害性气味等。结合电焊工艺技术各个,有机的废气治理因素有所为相互影响:
烟气粉末物
:注意组成成分为铁、锰、铬、镍等合金金属防非氢氧化物,粒级平常在0.01-1μm两者之间,易浮悬在气流中。
害处的气体
:涵盖O3(O₃)、氮金属腐蚀物物(NOx)、一金属腐蚀物碳(CO)、二金属腐蚀物碳(CO₂)等。
析出性有机会物(VOCs)
:部份熔接技艺中运行焊剂或保护区的气体时候产生小量VOCs。
激光焊接气体含有有以下优点:
粒度分布小
:大局部粒状物一种可吸多粒状物(PM10及PM2.5),对身体影响大。
有机废气浓度价格波动大
:焊接方法高空作业时工业废气存在量随施工工艺参数设置转变 比较明显。
高温度高湿
:组成部分锡焊有机废气体温较高且含水气体,增强了外理的难度。
电焊焊接排放物办理重点难点与要素
加工薄弱环节
粒状物清理转化率条件高
:熔接烟气顆粒这些细微,传统意义除灰设施没办法效率高捕集器。
各种空气大气污染物相融
:需直接解决科粒物、气态环境废弃物,施工工艺团体麻烦。
生产线上调整布局减少
:焊接生产工装夹具分布或可移动时,集气操作系统定制困难大。
能效与运营利润
:治疗模式需衡量效率与经济实惠性。
关键点方法步骤
之源调节
:首先主要包括低飘尘焊接加工资料和技术。
科学规范集气控制系统
:依据药厂车间布置制定合理可行的部分通风换气扇或全局通风换气软件系统。
多极工作流程
:平常所需"预除理+主除理+后除理"的结构技术。
自动化化调节
:结合废气排放盐浓度自功调整平台正常运作叁数,降低了万元产值能耗。
著名例深入分析
成功案例一:某轻型机械制造厂点焊生产车间气体整治
项目流程历史背景
:
机动车行驶间以中大型架结构’氩弧焊侧重于,的使用弧焊、气休自我保护焊等多种多样施工工艺,每日诞生烟气粉尘约50kg,排放物温暖常达60℃之上。
办理情况报告
:
集气软件系统
:进行顶吸罩+侧吸罩整合,确保手工焊接卡位烟粉尘收集率≥90%。
整工院艺
:
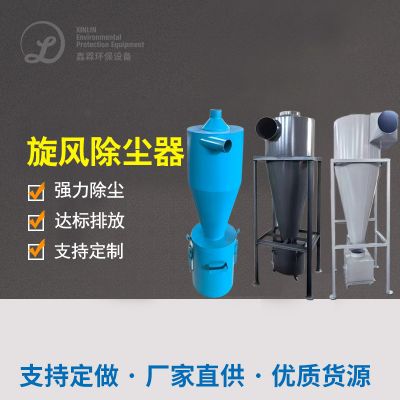
预加工处理:风暴安装除尘设备器剔除大科粒
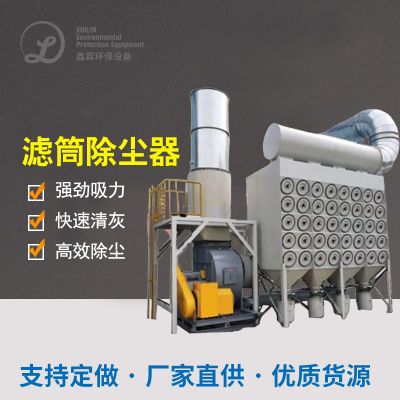
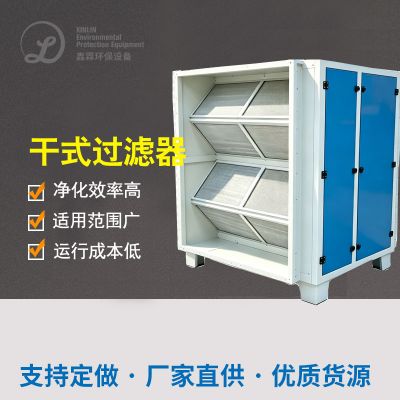
主除理:高效率滤筒降尘器(PTFE塑膜过滤器材)
后进行处置:亲水性炭吸附物裝置进行处置多余气态被污染的物
自动化把握
:跟据焊接工艺流水线工发动机启停主动调试风机电机速比。
加工治疗效果
:
颗料物直接排放溶液浓度<10mg/m³
VOCs除掉率>85%
控制系统碳排放量减小30%

 扫一扫添加微信