一、注塑机厂排放物概貌
吹塑成型方法多方面采用于可塑料相关食品工作,但在预热、吹塑成型、冷却塔流程中会生产大批量废液,主要是成份主要包括:
非丁烷总烃(NMHC)
:塑料件离子熔融时保持,浓硫酸浓度一般来说在50-300mg/m³;
苯系物(如苯、甲苯、二甲苯)
:部份物料修改剂工业制硝酸会产生,兼具激烈的具有刺激性;
顆粒物(PM)
:来源塑胶片粉层及出模剂析出,孔径多在0.1-10μm;
刺鼻味道有机物
:如醛类、吩噻嗪等低浓硫酸浓度但高审美嗅觉比较敏感度的成分。
印刷废气亮点:
高温动荡大
:注塑机机外面尾气气温大约60-120℃;
氨水浓度不相对稳定
:各种生产制造的阶段排放标准相互影响重要;
材质僵化
:含导致癌症物(如苯并芘)和二氧化碳前轮驱动物(如烯烃)。
二、办理瓶颈问题与难点
(一)技木存在的问题
几组分推进办理
:需的同时清除VOCs、粒状物和腥臭味;
新风量适配
:注塑成型机开关模引起废气量瞬时变化规律(±30%);
2次危害设定
:抗逆性炭替换、生活污水产生了等繁衍困难。
(二)关键的原则
掌握基本原则
技术工艺需求
集气设计
利用槽式通风管道+直流变频高压风机,收集错误率≥90%
预工作
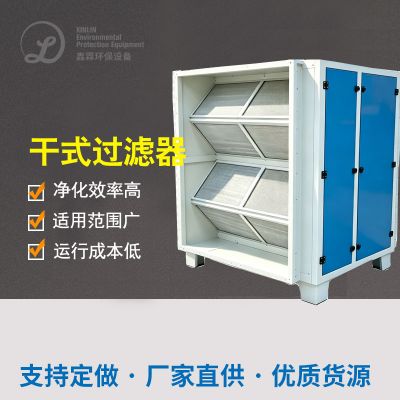
静电放电降尘或干试过滤器避开≥95%的PM2.
关键生产技术
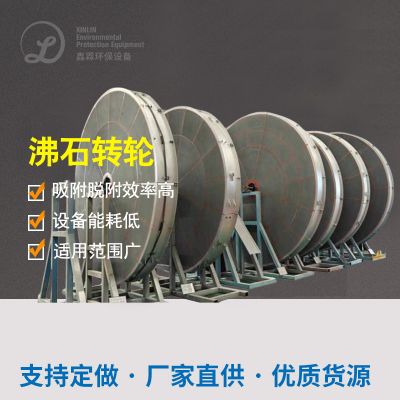
沸石转轮+RTO(比较合适风大量)、生物炭降解+催化氧化复燃(比较合适里的总量)
减排标准
非甲烷气体总烃≤60mg/m³(GB 31572-2015)
三、著名装修案例祥解
情况1:某汽年配件大全吹塑厂RTO体统改建
产品后台
:
12台500T锌合金压铸机,总新风量80,000m³/h
原在使用UV光氧机,排放出超预算2.7倍
改善措施
:
分级分类办理
:
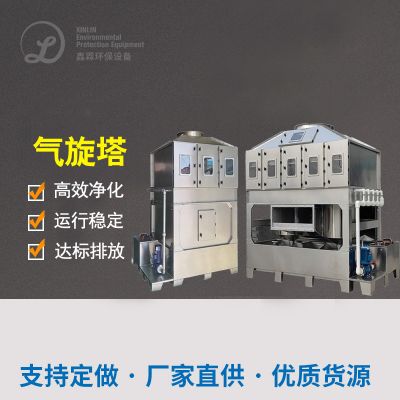
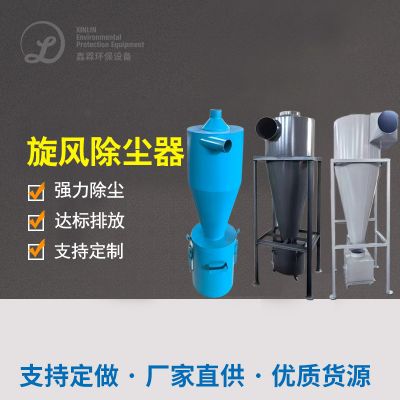
三级:飓风降尘+散热塔(升温至40℃下述)
一级:沸石转轮溶缩(溶缩比10:1)
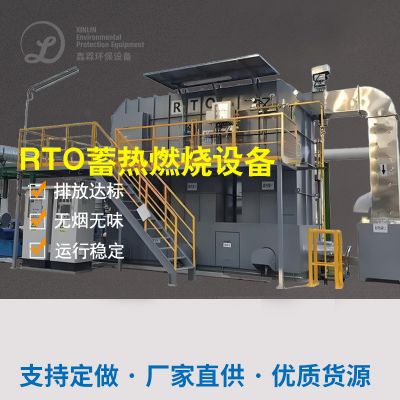
三级职业资格证书:RTO填埋(热效应≥95%)
执行成果
:
VOCs删去率98.6%,年节能降耗量达42吨
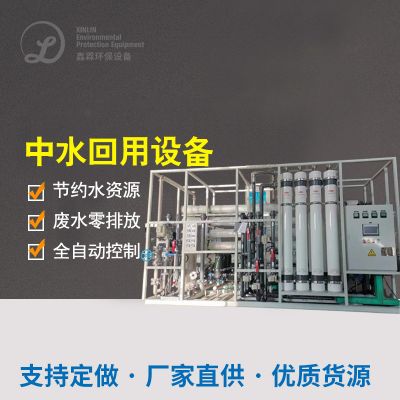
余热中水回用于烘料设计,节俭天然的气成本费用110万元/年

 扫一扫添加微信